 angielskiEN
 francuskiFR
 niemieckiDE
 portugalskiPT
 hiszpańskiES
 rosyjskiRU
 japońskiJA
 koreańskiKO
 arabskiAR
 greckiEL
 tureckiTR
 włoskiIT
 PolskiPL
 hinduskiHI
 中国CN
.webp)
Folia termokurczliwa a folia BOPP | Przewodnik po foliach opakowaniowych
Wstęp
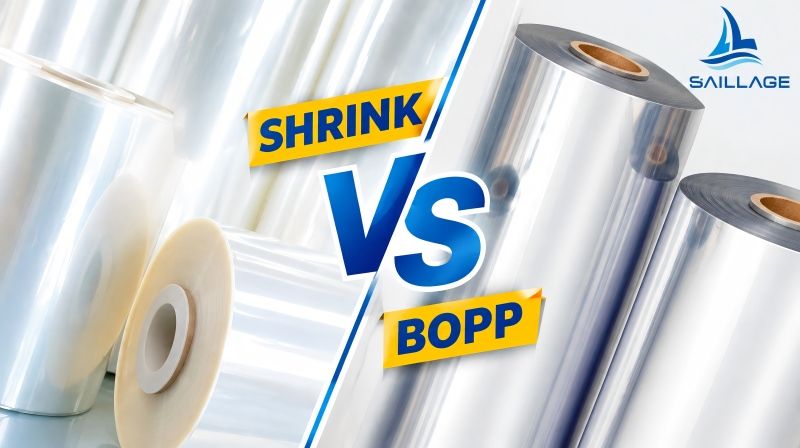
Kupujący opakowania często porównują folię termokurczliwą z folią BOPP przy wyborze opakowania do kartonów, pudełek kosmetycznych i opakowań zbiorczych. Te dwie struktury rozwiązują różne problemy związane z pakowaniem. Folia termokurczliwa jest zaprojektowana tak, aby kurczyła się wokół produktu pod wpływem kontrolowanego ciepła, podczas gdyFolia BOPPjest zazwyczaj wybierany ze względu na stabilność prowadzenia wstęgi, wygląd optyczny, drukowność i kontrolowane zachowanie opakowania. Wybór między nimi wpływa na prędkość maszyny, wygląd opakowania, zużycie materiału, skuteczność zgrzewania i ostateczny koszt jednostkowy opakowania.
Decyzja staje się bardziej techniczna, gdy weźmiemy pod uwagę stopień skurczu, geometrię produktu, grubość folii, system uszczelniania i konstrukcję nadruku.Folie PETGStanowią kolejną ważną kategorię termokurczliwych rękawów na całą powierzchnię opakowania, ale nie należy ich traktować jako bezpośredniego zamiennika folii do owijania. Folia termokurczliwa PETG i folia termokurczliwa PETG są przeznaczone do zastosowań w rękawach, gdzie skurcz obwodowy tworzy etykietę dopasowującą się do opakowania.
Najważniejsze wnioski
Folia termokurczliwa jest odpowiednia, gdy konieczne jest kontrolowane kurczenie się termiczne w celu dopasowania folii do pudełek, produktów lub opakowań zbiorczych.
Owijka BOPP jest odpowiednia, gdy stabilność wymiarowa, obsługa wstęgi o dużej prędkości, wygląd wydruku i kontrolowane owijanie są ważniejsze niż wysoka zgodność z normami skurczu.
Folie PETG są wykorzystywane przede wszystkim w termokurczliwych rękawach, gdzie kierunek i krzywa kurczenia muszą odpowiadać geometrii pojemnika.
Najbardziej odpowiednie folie termokurczliwe zależą od wymaganego stopnia skurczu, temperatury zgrzewania, kształtu opakowania, prędkości maszyny i wymagań dotyczących wyglądu.
Wyboru folii należy dokonywać na podstawie całkowitego kosztu opakowania i wydajności linii, a nie wyłącznie ceny folii za kilogram.
Rdzeń techniczny: folia termokurczliwa, folia BOPP i folia PETG
Folia termokurczliwa to folia polimerowa, produkowana i zorientowana w taki sposób, aby kurczyła się pod wpływem ciepła. Podczas pakowania folia jest owijana lub owijana wokół produktu i przepuszczana przez kontrolowaną strefę grzania. Zmagazynowana energia orientacji jest uwalniana, powodując kurczenie się wymiarów. Powstałe opakowanie może mieć ciasny wygląd i pomagać w utrzymaniu razem zgrupowanych produktów.
BOPP to dwuosiowo orientowany polipropylen. Folia jest rozciągana zarówno w kierunku maszynowym (MD), jak i poprzecznym (TD), tworząc stabilne wymiarowo podłoże o odpowiedniej sztywności, przejrzystości i wytrzymałości na rozciąganie. Owijka BOPP zazwyczaj opiera się na kontrolowanym owijaniu, składaniu i zgrzewaniu, a nie na dużym skurczu termicznym. Dzięki temu kosmetyczna folia BOPP może być zaprojektowana z myślą o wysokiej jakości grafice i wyglądzie powierzchni, bez konieczności silnego skurczu.
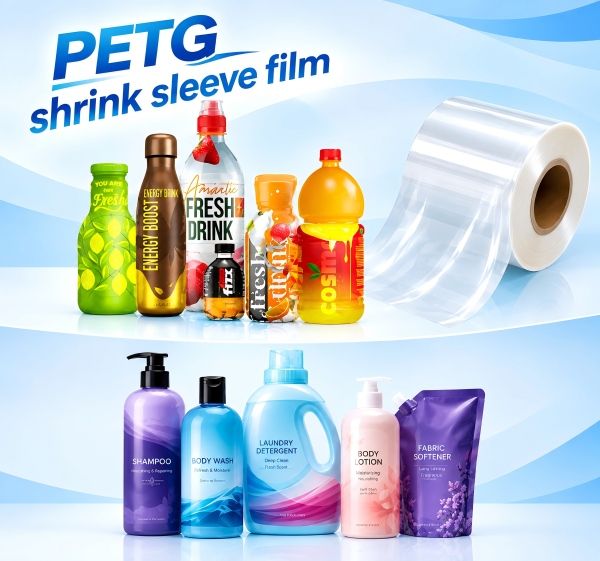
PETG to polimer modyfikowany glikolem politereftalanu etylenu. Folie PETG są szeroko stosowane w rękawach termokurczliwych, ponieważ można je zaprojektować tak, aby charakteryzowały się znacznym skurczem obwodowym. Folia termokurczliwa PETG o wysokim skurczu jest wybierana, gdy rękaw musi idealnie przylegać do pojemników o wyraźnych konturach. Folia termokurczliwa PETG o średnim skurczu jest bardziej odpowiednia, gdy wymagany jest umiarkowany skurcz.
Krytyczne zmienne techniczne to:kurczenie się kierunkowe,zachowanie polegające na kurczeniu się i wymuszaniu,grubość folii,wydajność uszczelnienia,COF,mgiełka/połysk, Istabilność wymiarowaProcent skurczu należy zawsze interpretować w odniesieniu do temperatury, kierunku i metody badania. Folia o wysokim nominalnym skurczu nie jest automatycznie najlepszym wyborem, jeśli opakowanie lub rękaw mają jedynie niewielkie wahania wymiarów.
Aplikacje i rozwiązania
1. Owinięcie kartonu i pudełka
W przypadku pojedynczych kartonów, wybór zależy od tego, czy opakowanie wymaga ścisłego dopasowania termokurczliwego, czy stabilnego, kontrolowanego owinięcia. Folia termokurczliwa jest przydatna, gdy powinna ściśle przylegać do kartonu i minimalizować luźny materiał na rogach. Folia BOPP może być korzystna, gdy priorytetem jest przejrzystość optyczna, grafika i przewidywalne zachowanie się wstęgi. Linia pakująca musi być uwzględniona w przypadku folii, ponieważ systemy termokurczliwe dodają kontrolowany etap nagrzewania.
☑ Przed wyborem szerokości folii zmierz długość, szerokość, wysokość, geometrię narożników i wymagany zakład.
☑ Określ prędkość owijania i metodę zgrzewania.
☑ W przypadku folii termokurczliwej należy ustalić wymagany skurcz MD i TD oraz zatwierdzić opakowanie po podgrzaniu.
☑ W przypadku folii BOPP sprawdź współczynnik tarcia, sztywność, zachowanie się folii i kompatybilność uszczelnienia z rzeczywistą maszyną.
☑ Porównaj wygląd gotowych opakowań i zużycie materiałów przy danej prędkości produkcji.
2. Kosmetyki: wygląd premium kontra konformizm
Opakowania kosmetyczne kładą szczególny nacisk na jakość wizualną. Folie przezroczyste, o wysokim połysku, matowe powierzchnie, precyzyjna grafika i gładkie krawędzie mogą wpływać na postrzeganą wartość produktu. Folie BOPP do etykiet i opakowań kosmetyków premium są powszechnie brane pod uwagę, gdy etykieta lub opakowanie wymaga stabilnej, nadającej się do zadruku powierzchni oraz atrakcyjnych właściwości optycznych.
Folia termokurczliwa staje się bardziej użyteczna, gdy opakowanie wymaga ścisłego, ochronnego owinięcia wokół nieregularnego pudełka lub pojemnika. Folia termokurczliwa PETG to zupełnie inne rozwiązanie: ma ona za zadanie dopasować się do całego kształtu pojemnika i umożliwiać uzyskanie grafiki 360 stopni.
Folię termokurczliwą PET-G należy dobrać zgodnie z geometrią pojemnika i krzywą skurczu. Nadmierna kurczliwość może powodować odkształcenia, a zbyt mała – powstawanie zmarszczek lub niepełne dopasowanie.
3. Opakowania zbiorcze i opakowania grupowe
Opakowania wielopakowe wymagają folii, aby utrzymać napięcie wokół grupy produktów podczas obsługi, transportu i ekspozycji w sklepie. Folia termokurczliwa pozwala na ścisłe owinięcie paczki po podgrzaniu i jest przydatna, gdy głównym celem jest konsolidacja paczki. Folia BOPP lepiej sprawdza się w sytuacjach, gdy opakowanie grupowe wymaga stabilnego owinięcia o kontrolowanym wyglądzie i przewidywalnym sposobie obsługi.
Określ liczbę i układ produktów w opakowaniu zbiorczym.
Sprawdź, czy rogi produktu mogą przebić lub naprężyć folię podczas kurczenia.
Oceń sztywność opakowania po schłodzeniu i podczas ręcznego przenoszenia.
Porównaj zużycie folii na opakowanie zbiorcze, a nie nominalne ceny folii.
Monitoruj integralność uszczelnień i pękanie folii przy najwyższej planowanej prędkości produkcji.
4. Rękawy termokurczliwe na całą powierzchnię: wybór PETG
W przypadku rękawów na całą powierzchnię, folie PETG są zazwyczaj oceniane na podstawie ich krzywej skurczu, a nie ogólnej wydajności folii termokurczliwej. Przezroczysta folia termokurczliwa PETG o wysokim skurczu może pomieścić pojemniki o znacznych zmianach kształtu, natomiast folia termokurczliwa PETG o średnim skurczu zapewnia bardziej umiarkowaną zgodność.
Najodpowiedniejsze folie termokurczliwe do zastosowań w rękawach powinny charakteryzować się maksymalną zmianą średnicy, geometrią ramion i szyjki, wysokością etykiety oraz wymaganą kontrolą odkształceń. Drukarka i proces zszywania również mają znaczenie, ponieważ rękaw musi zachować pasowanie i wygląd nadruku podczas kurczenia.
☑ Uzyskaj krzywą kurczenia lub dane dotyczące kurczenia się według temperatury i kierunku.
☑ Przed wyborem stopnia obkurczania należy wykonać mapę profilu pojemnika.
☑ Sprawdź, czy skurcz poprzeczny jest zgodny z wymaganiami dotyczącymi obwodu tulei.
☑ Sprawdź pasowanie wydruku i zniekształcenie grafiki po zmniejszeniu.
☑ Sprawdź poprawność zszywania rękawów, aplikacji i stanu tunelu na urządzeniach produkcyjnych.
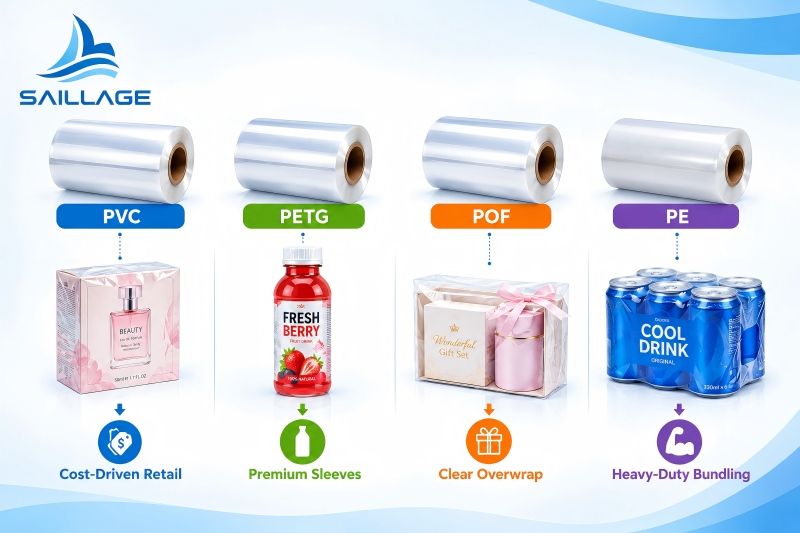
5. Porównanie głównych opcji filmowych
| Czynnik | Folia termokurczliwa | Folia BOPP | Folia PETG w rękawie | Logika wyboru |
|---|---|---|---|---|
| Funkcja podstawowa | Skurcz termiczny wokół produktu | Stabilne opakowanie i powierzchnia zadrukowana | Rękaw termokurczliwy o wysokiej zgodności | Rozpocznij od wymaganej geometrii pakietu |
| Zachowanie kurczące | Zaprojektowany skurcz termiczny | Zwykle ograniczone w porównaniu z foliami termokurczliwymi | Duży skurcz obwodowy | Dopasuj krzywą kurczenia do profilu opakowania/rękawa |
| Typowe zastosowanie | Pudełka, pakiety, opakowania zbiorcze | Kartony, opakowania premium, etykiety | Rękawy pełne/częściowe | Wybierz zgodnie z architekturą pakietu |
| Proces | Owijanie kontrolowane podgrzewanie | Pakowanie/składanie/zaklejanie | Nadruk szwy aplikacja rękawa tunel | Sprawdź kompletne wymagania dotyczące linii |
| Wygląd | Ścisłe, dopasowane wykończenie | Stabilna, czysta, nadająca się do druku folia ochronna | Możliwa grafika 360 stopni | Oceń po faktycznym przetworzeniu |
| Czynniki kosztowe | Film, energia cieplna, prędkość, złom | Folia, konwersja, uszczelnianie | Folia, druk, łączenie, aplikacja, tunel | Użyj całkowitego kosztu na jednostkę gotową |
6. Jak wybrać najodpowiedniejsze folie termokurczliwe
Nie ma jednego gatunku folii termokurczliwej, który byłby optymalny dla każdego opakowania. Najodpowiedniejsze folie termokurczliwe są dobierane poprzez dopasowanie właściwości materiału do rzeczywistego okna produkcyjnego.
☑ Określ docelowy skurcz na podstawie kierunku i warunków testu.
☑ Określ grubość folii na podstawie wagi opakowania, ryzyka przebicia i sposobu obsługi maszyny.
☑ Sprawdź temperaturę inicjacji zgrzewania i okno zgrzewania.
☑ Oceń siłę kurczenia i końcowe naprężenie opakowania, jeśli istotna jest integralność produktu.
☑ Sprawdź wymagania optyczne, takie jak zamglenie, połysk i przezroczystość.
☑ Przetestuj COF i blokowanie, ponieważ mają one wpływ na podawanie, układanie i przewijanie.
☑ Przeprowadź próby produkcyjne przy minimalnej, nominalnej i maksymalnej prędkości maszyny.
7. Zakupy B2B i całkowity koszt posiadania
Dla kierownika magazynu, kierownika ds. zakupów, kierownika ds. kategorii, prezesa zarządu lub dyrektora handlowego, właściwym wskaźnikiem zakupowym jest koszt akceptowalnego gotowego opakowania. Niższa cena folii może zostać zrekompensowana większą ilością odpadów, niższą prędkością maszyny, większym zużyciem ciepła, słabym uszczelnieniem lub problemami z wyglądem opakowania.
Dystrybutorzy folii PETG powinni dodatkowo wziąć pod uwagę grubość folii, krzywą kurczenia, możliwość zadruku, sposób łączenia i kompatybilność z pojemnikami.Dystrybutorzy folii BOPPa firmy konwertujące powinny skupić się na grubości folii, obróbce powierzchni, współczynniku tarcia, właściwościach optycznych, jakości nawijania i wydajności konwersji.
Porównaj zużycie folii na 1000 gotowych opakowań.
Rejestruj prędkość linii, procent odpadów, przestoje i wady uszczelnień podczas prób.
Przy porównywaniu struktur folii termokurczliwej należy uwzględnić energię cieplną.
Podczas diagnozowania problemów produkcyjnych należy oddzielić wydajność folii od możliwości maszyny.
Jeśli ciągłość dostaw ma istotne znaczenie komercyjne, należy zakwalifikować więcej niż jednego dostawcę.
Często zadawane pytania
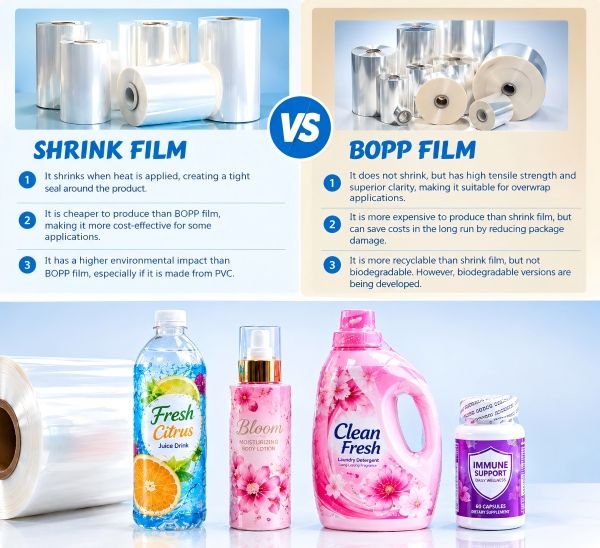
Jaka jest główna różnica między folią termokurczliwą a folią BOPP?
Folia termokurczliwa jest zaprojektowana tak, aby kurczyła się pod wpływem ciepła, natomiast folia BOPP to dwuosiowo orientowany polipropylen, zaprojektowany przede wszystkim z myślą o stabilnym prowadzeniu wstęgi, możliwości zadruku, sztywności i kontrolowanym owijaniu. Wybór odpowiedniej opcji zależy od tego, czy kluczową kwestią jest zgodność termiczna.
Kiedy powinienem stosować folie PETG zamiast folii termokurczliwej?
Folie PETG są zazwyczaj brane pod uwagę, gdy wymagana jest pełna lub częściowa termokurczliwa osłona. Ich właściwości termokurczliwe pozwalają na dokładne dopasowanie do konturów pojemnika. Nie są one jedynie substytutem o wyższym stopniu obkurczania dla każdego opakowania kartonowego lub wielopakowego.
Jak wybrać pomiędzy folią termokurczliwą PETG o wysokim współczynniku kurczliwości a folią termokurczliwą PETG o średnim współczynniku kurczliwości?
Najpierw zmapuj profil pojemnika. Stopnie o wysokim współczynniku skurczu są przydatne w przypadku pojemników o większej zmienności obwodowej, natomiast stopnie o średnim współczynniku skurczu mogą być preferowane, gdy wymagana jest umiarkowana zgodność i mniejsze zniekształcenie graficzne. Zawsze porównuj rzeczywistą krzywą skurczu, a nie tylko podany procent skurczu.
Czy folia BOPP do kosmetyków nadaje się do pakowania kosmetyków premium?
Tak, gdy opakowanie wymaga stabilnej powierzchni folii do zadruku, atrakcyjnej przejrzystości lub połysku oraz kontrolowanego przetwarzania. Folie BOPP do etykiet i opakowań kosmetyków premium powinny być dobierane pod kątem konkretnego rodzaju tuszu, kleju, metody druku i maszyny pakującej.
Wnioski i wezwanie do działania
Folia termokurczliwa, folia BOPP i folia PETG spełniają różne wymagania dotyczące pakowania. Folia termokurczliwa zapewnia dopasowanie termiczne, folia BOPP zapewnia stabilne i nadające się do zadruku właściwości owinięcia, a folia PETG zapewnia wysoki skurcz obwodowy w przypadku opakowań o konturach.
Dla klientów B2B najpewniejszym procesem selekcji jest określenie geometrii opakowania, wymaganego skurczu, warunków pracy maszyny, docelowych parametrów wyglądu oraz całkowitego kosztu jednostkowego gotowej jednostki przed zatwierdzeniem gatunku folii. Dystrybutorzy folii PETG, dystrybutorzy folii BOPP oraz zespoły przetwórcze powinny walidować potencjalne folie poprzez kontrolowane próby produkcyjne.
Do oceny technicznej należy zamówić próbki folii wraz z informacjami o grubości, skurczu, zgrzewaniu, właściwościach optycznych i zalecanych warunkach przetwarzania. Zespół inżynierów dostawcy może następnie pomóc w dopasowaniu struktury folii do konkretnego zastosowania – pudełka, opakowania kosmetycznego, opakowania zbiorczego lub rękawa termokurczliwego.
Aktualności i wydarzenia
dowiedz się więcej-
 Blog
Informacja prasowa 17 września 2026 r.
Wyjaśnienie powłok foliowych BOPP: akrylowe, PVdC, zgrzewane na gorąco i z powłoką wierzchnią
Porównaj gatunki folii akrylowej, PVdC, folii zgrzewanej na gorąco i folii BOPP powlekanej wierzchnio pod kątem możliwości zadruku, właściwości barierowych, właściwości uszczelniających i wymagań dotyczących przetwarzania. -
 Blog
Informacja prasowa 17 września 2026 r.
Materiał etykiet BOPP, winyl czy papier: jaki materiał wierzchni powinien być użyty do etykiety Twojego produktu?
Porównaj materiały etykietowe BOPP, winylowe i papierowe pod kątem odporności na wilgoć, możliwości zadruku, trwałości, kosztów i zastosowań, aby wybrać odpowiednią etykietę. -
 Blog
Informacja prasowa 17 września 2026 r.
Jak czytać kartę techniczną folii BOPP: tolerancja grubości, współczynnik tarcia, zmętnienie, połysk, wytrzymałość na rozciąganie i skurcz
Jak czytać kartę techniczną folii BOPP: tolerancja grubości, współczynnik tarcia, zamglenie, połysk, wytrzymałość na rozciąganie, wydłużenie i skurcz wyjaśnione dla przetwórców i nabywców.
kontakt
Tel.: 86 17706217416
Dodaj: Budynek L2A, nr 520, Lane 1588, Zhuguang Road, Hongqiao World Center, dystrykt Qingpu, Szanghaj, Chiny
obserwuj nas: