 angielskiEN
 francuskiFR
 niemieckiDE
 portugalskiPT
 hiszpańskiES
 rosyjskiRU
 japońskiJA
 koreańskiKO
 arabskiAR
 greckiEL
 tureckiTR
 włoskiIT
 PolskiPL
 hinduskiHI
 中国CN
.webp)
Folia PETG o wysokiej i średniej kurczliwości: zapoznaj się z krzywą TD/MD przed wyborem rolki głównej
Wstęp
Folia termokurczliwa może wyglądać poprawnie na odbitce próbnej, a mimo to nie zdać egzaminu na linii pakującej. Typowe przyczyny to niepełne pokrycie wokół ramion, zniekształcona grafika, zagniecenia w pobliżu podstawy oraz nadmierne naprężenia w okolicach przejść między butelkami. Problemy te często wynikają nie tylko z jakości druku, ale także z niedopasowania profilu skurczu folii do geometrii opakowania. Porównując rolkę folii PETG o wysokiej kurczliwości z rolką folii PETG o średniej kurczliwości, kupujący powinni zapoznać się z krzywymi skurczu w kierunku poprzecznym (TD) i maszynowym (MD) przed zatwierdzeniem rolki matrycowej.
Folie PETG termokurczliweto modyfikowane glikolem folie z politereftalanu etylenu, zaprojektowane tak, aby kurczyły się pod wpływem ciepła. Ich wydajność zależy od temperatury, w której rozpoczyna się skurcz, stopnia swobodnego skurczu w każdym kierunku, szybkości skurczu w całym zakresie temperatur oraz okna procesowego dostępnego w urządzeniu klienta. Etykieta o „wysokim skurczu” nie wystarczy do przewidzenia wydajności linii produkcyjnej, a „średni skurcz” nie oznacza automatycznie niższej jakości. Właściwym wyborem jest folia, której zmierzone właściwości skurczowe odpowiadają warunkom pojemnika, konstrukcji rękawa, nadruku, zszywania i tunelu.
Najważniejsze wnioski
porównaj krzywe TD i MD zamiast opierać się na pojedynczej wartości maksymalnego skurczu.
potwierdzić skurcz przy rzeczywistej temperaturze tunelu i czasie przebywania.
wspólnie ocenić geometrię butelki i zniekształcenia dzieła sztuki.
i dokonać kwalifikacji rolki próbnej na planowanej linii przed podjęciem decyzji o wielkości produkcji.
Rdzeń techniczny: co mówi krzywa kurczenia TD/MD
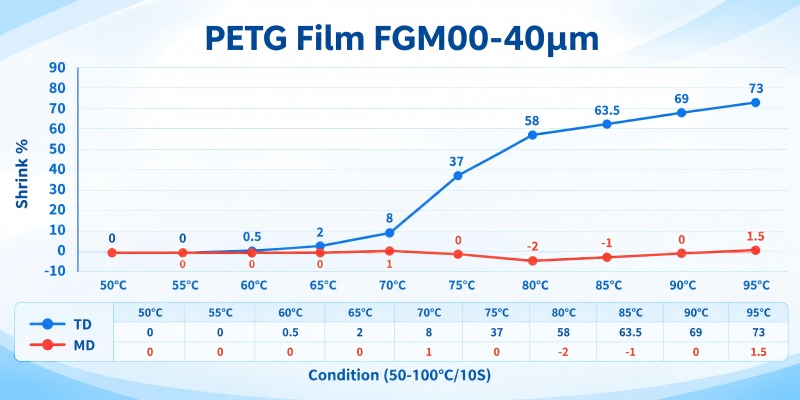
Krzywa skurczu przedstawia procentowy stosunek skurczu wymiarowego do temperatury w określonych warunkach testowych. TD oznacza kierunek poprzeczny, w poprzek wstęgi; MD oznacza kierunek maszynowy, wzdłuż wstęgi. W przypadku zastosowań z rękawami termokurczliwymi, skurcz TD jest zazwyczaj głównym czynnikiem wpływającym na dopasowanie obwodowe wokół pojemnika, podczas gdy skurcz MD wpływa na wysokość rękawa, dopasowanie górnej i dolnej części oraz położenie grafiki względem elementów butelki. Dokładny wynik zależy od sposobu cięcia, zorientowania, zszycia i nałożenia rękawa.
Swobodny skurcz jest zazwyczaj obliczany jako procentowa redukcja w oznaczonej próbce po wystawieniu na działanie określonej temperatury przez określony czas. Ponieważ metody badań, wymiary próbki, medium grzewcze i czas ekspozycji wpływają na wynik, nie należy porównywać danych od różnych dostawców, chyba że warunki badania są równoważne. Należy poprosić o podanie metody badania i pełnej krzywej temperatury, a nie tylko wartości nagłówkowej, takiej jak „do 75% skurczu”. Krzywa powinna określać zakres temperatur badania i odróżniać wyniki TD od MD.
Na szczególną uwagę zasługują trzy cechy. Początek skurczu to zakres temperatur, w którym rozpoczyna się mierzalny skurcz. Jeśli folia zacznie się kurczyć zbyt wcześnie, aby zapewnić odpowiednią dystrybucję ciepła w linii, może się skurczyć, zanim rękaw się ustabilizuje. Szybkość skurczu opisuje, jak szybko kurczenie rośnie wraz ze wzrostem temperatury. Stroma krzywa może pomóc rękawowi szybko się dopasować, ale może pozostawić wąskie okno robocze, jeśli temperatura tunelu lub czas przebywania ulegają wahaniom. Maksymalny skurcz lub skurcz plateau oznacza górny skurcz osiągnięty w określonych warunkach testowych; nie pokazuje, czy folia będzie się kurczyć równomiernie w rzeczywistym pojemniku.
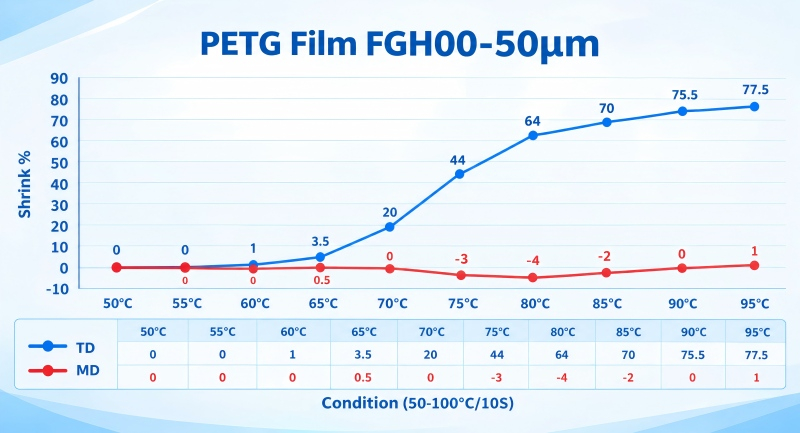
PETG o wysokiej kurczliwości jest zazwyczaj brany pod uwagę, gdy rękaw musi pokryć wyraźne ramiona, talię, zagłębione panele lub inne skomplikowane kontury. Folia PETG o średniej kurczliwości może być odpowiednia do pojemników o mniej wymagającej geometrii lub projektach, w których priorytetem jest kontrolowany skurcz i stabilność grafiki. Folia PETG o niskiej kurczliwości może być odpowiednia do prostszych kształtów lub zastosowań wymagających ograniczonej zmiany wymiarów, ale jej przydatność należy sprawdzić pod kątem wymagań dotyczących pokrycia. Kategorie te są opisami komercyjnymi, a nie uniwersalnymi gatunkami o identycznych wartościach dla każdego producenta.
Na zachowanie folii podczas kurczenia wpływają również grubość, historia orientacji, warunki przechowywania, drukowania i utwardzania, jakość łączenia oraz profil termiczny tunelu obkurczającego. Krzywa TD/MD jest zatem narzędziem selekcji, a nie gwarancją. Należy ją interpretować w kontekście ustawień procesu przetwórcy oraz trójwymiarowego profilu pojemnika.
Zastosowania i rozwiązania: Dopasuj zachowanie folii do opakowania
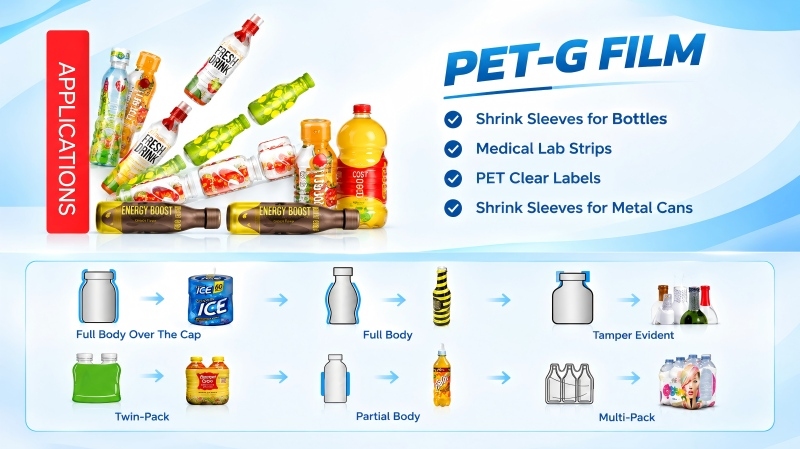
1. Rękawy zakrywające całe ciało na profilowanych butelkach na napoje
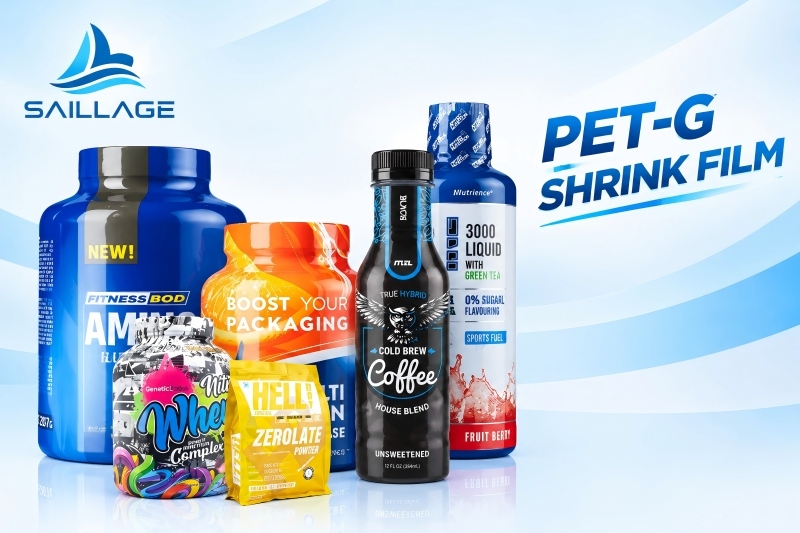
W przypadku folii PET-G do etykiet termokurczliwych na całą powierzchnię butelki kluczowym pytaniem jest, czy etykieta termokurczliwa będzie w stanie dotrzeć do najwęższych i najszerszych części butelki, nie tworząc zagięć, nieskurczonych mostków lub niedopuszczalnych zniekształceń graficznych.Folia PETG o wysokiej kurczliwości do etykiet na butelki z napojamiCzęsto warto to ocenić, gdy opakowanie ma wyraźnie zaznaczone ramię, talię lub formowany uchwyt. Porównaj skurcz TD w efektywnej temperaturze tunelu z największą zmianą obwodu wymaganą przez butelkę. Sprawdź również skurcz MD, ponieważ nadmierne skurczenie wysokości może odsunąć grafikę od zamierzonego położenia górnego lub dolnego.
Kwalifikacja praktyczna powinna obejmować butelki o wymiarach nominalnych oraz, w stosownych przypadkach, o wymiarach skrajnych od dostawcy pojemników. Uruchomić rękaw z normalną prędkością linii, a następnie przetestować go w oczekiwanym dolnym i górnym zakresie okna roboczego. Zanotować strefy tunelu, prędkość przenośnika, położenie rękawa, temperaturę butelki i widoczne defekty. Zwiększenie temperatury tunelu w celu wymuszenia niedopasowania folii może rozwiązać problem w jednym obszarze, jednocześnie pogłębiając odkształcenia w innych miejscach.
2. Butelki o prostych bokach i prostszej geometrii
Folia PETG o średnim skurczu może stanowić dobry punkt wyjścia dla opakowań o prostych bokach, umiarkowanych ramionach lub projektów o stosunkowo niewielkiej różnicy obwodu od góry do dołu. Folia o odpowiednim, bardziej kontrolowanym profilu skurczu może zmniejszyć potrzebę agresywnego drążenia tunelu. Może to pomóc w utrzymaniu pasowania grafiki i zmniejszeniu ryzyka lokalnego przegrzania, chociaż wynik zależy od konkretnej folii i linii. Nie wybieraj folii o średnim skurczu tylko dlatego, że opakowanie wygląda na proste: zagłębione podstawy, zabezpieczenia przed otwarciem i ostre przejścia mogą nadal tworzyć trudne strefy skurczu.
3. Opakowania kosmetyków i artykułów do pielęgnacji osobistej
Folie termokurczliwe PETG do opakowań kosmetyków i środków higieny osobistej często muszą dopasowywać się do zakrzywionych ramion, ozdobnych nakrętek, wąskich szyjek lub asymetrycznych butelek, zachowując jednocześnie drobny tekst, bloki kolorów i grafikę marki. Wysoki skurcz może być wymagany w przypadku skomplikowanych konturów, ale większy skurcz może nasilić zniekształcenia w okrągłych logotypach, cienkich liniach i małej czcionce. Przed zatwierdzeniem projektu graficznego, przetwórca powinien zamodelować oczekiwane zniekształcenia i sprawdzić wydruk na opakowaniu. Najlepsza folia to niekoniecznie ta o najwyższym procencie skurczu; to taka, która zapewnia krycie i akceptowalną grafikę w stabilnym oknie procesowym.
4. Zakupy i kontrola magazynu rolek głównych
Rolka główna jest materiałem wejściowym do produkcji, dlatego zespoły zaopatrzeniowe powinny zweryfikować więcej niż tylko szerokość, grubość i cenę. Poproś o aktualną kartę danych technicznych, dokumentację jakości dla danej partii, jeśli jest dostępna, krzywe skurczu TD i MD, zalecane warunki przetwarzania oraz wskazówki dotyczące przechowywania. Sprawdź, czy podane wartości skurczu są typowe, czy gwarantowane, oraz czy warunki testowe dostawcy są zgodne z metodą oceny przetwórcy. W przypadku zamówień powtarzalnych określ dopuszczalny zakres skurczu i uzgodnij sposób oceny zmian między partiami.
Obsługa magazynowa ma znaczenie, ponieważ stan rolki może mieć wpływ na dalsze przetwarzanie. Chroń rolki przed zanieczyszczeniami, uszkodzeniami krawędzi, nadmiernym ciśnieniem oraz warunkami temperaturowymi i wilgotnościowymi niezgodnymi z zaleceniami dostawcy. Pozostaw materiał do kondycjonowania w środowisku produkcyjnym zgodnie z zaleceniami dostawcy. Stosuj zasadę FIFO (pierwsze weszło, pierwsze wyszło), gdy jest to możliwe, oraz zachowaj identyfikację rolki i identyfikowalność partii, aby wady można było powiązać z konkretną partią. Wskazówki dotyczące przechowywania powinny pochodzić z dokumentacji dostawcy, a nie z ogólnych zasad dotyczących temperatury.
5. Porównaj konwencjonalne podejście do selekcji z selekcją opartą na krzywych
Poniższa tabela porównuje typowe podejście zakupowe oparte na specyfikacji z podejściem kwalifikacyjnym opartym na krzywej. Korzyściami są cele procesowe, a nie gwarantowane ulepszenia liczbowe; wyniki powinny zostać potwierdzone w testach liniowych, ponieważ konstrukcja butelki, drukowanie, konfiguracja tunelu i prędkość linii różnią się.
Wybór tradycyjny czy oparty na krzywej
| Wymiar wyboru | Podejście oparte na specyfikacji | Rekomendacja oparta na krzywej |
|---|---|---|
| Podstawa selekcji podstawowej | Wybierz etykietę termokurczliwą „wysoka” lub „średnia” i cenę | Przejrzyj krzywe TD i MD w odpowiednich temperaturach i podanych warunkach testowych |
| Geometria butelki | Użyj szerokiej kategorii, takiej jak butelka na napój lub kosmetyk | Narysuj maksymalny/minimalny obwód butelki, ramiona, talię, podstawę i szyjkę |
| Konfiguracja tunelu | Reguluj temperaturę, aż widoczne wady się zmniejszą | Kwalifikacja filmu przy normalnej prędkości i realistycznych granicach okna operacyjnego |
| Grafika i rejestracja | Zatwierdź wydrukowaną grafikę przed pełną walidacją wiersza | Sprawdź zniekształcenie graficzne i ruch MD na rzeczywistym kontenerze |
| Porównanie dostawców | Porównaj maksymalne wartości skurczu nagłówka | Porównanie równoważnych metod testowych, początku kurczenia się, nachylenia krzywej i zachowania plateau |
| Jakość i powtarzalność | Sprawdź każdą dostawę głównie pod kątem wymiarów i wyglądu | Ustal uzgodnione zakresy akceptacji redukcji, zachowaj dane partii i zbadaj zmiany trendów |
Praktyczna lista kontrolna wyboru
Przed zatwierdzeniem rolki folii PETG o wysokiej kurczliwości, folii PETG o średniej kurczliwości lub folii PETG o niskiej kurczliwości do produkcji należy skorzystać z poniższej listy kontrolnej:
Określ geometrię opakowania. Uzyskaj rysunki pojemnika lub wiarygodne wymiary. Określ największy i najmniejszy obwód, kąt nachylenia ramion, talię, przejście dna, szyjkę i wszelkie zagłębienia.
Poproś o pełną krzywą skurczu TD/MD. Poproś o dane dla różnych temperatur, metodę badania, czas ekspozycji oraz wyjaśnienie, czy wartości są typowe, czy mieszczą się w granicach specyfikacji.
Dopasuj zapotrzebowanie na skurcz do możliwości folii. Oszacuj wymaganą zmianę obwodu pojemnika i oceń wydajność TD w rzeczywistej temperaturze procesu. Sprawdź skurcz MD w odniesieniu do wysokości rękawa, położenia szwu i dopasowania grafiki.
Przeanalizuj cały proces konwersji. Obejmuje on drukowanie, utrwalanie farby, cięcie, łączenie, aplikację rękawa i nagrzewanie tunelowe. Wydajność folii nie może być oddzielona od tych etapów procesu.
Przeprowadź kontrolowaną próbę liniową. Rejestruj ustawienia strefy tunelu, prędkość linii, rodzaj butelki, wymiary rękawa i zaobserwowane wady. W miarę możliwości zmieniaj jedną zmienną na raz, aby przyczyna poprawy lub awarii pozostała jasna.
Ustal kryteria akceptacji z dostawcą. Zdefiniuj krytyczne wymiary, zakresy skurczu, wymagania dotyczące wyglądu, identyfikację rolki, częstotliwość pobierania próbek oraz procedurę postępowania z partiami niezgodnymi.
Zatwierdź produkcję w realistycznych granicach. Folia, która działa tylko przy jednym, wąskim ustawieniu, może być ryzykowna dla linii o dużej wydajności. Sprawdź wydajność w oczekiwanym zakresie prędkości linii, warunków otoczenia i zmienności pojemnika.
FAQ: Częste pytania kupujących i konwerterów
Czy folia PETG o wysokiej kurczliwości jest zawsze lepsza do etykiet pełnowymiarowych?
Nie. Wysoki skurcz jest przydatny, gdy rękaw musi przylegać do wyraźnych konturów, ale sama wyższa wartość maksymalna nie gwarantuje gładkiego pokrycia. Kształt krzywizny, skurcz MD, zniekształcenie grafiki, kontrola tunelu i geometria pojemnika – to wszystko ma znaczenie. Należy zakwalifikować folię do odpowiedniego opakowania.
Czy mogę bezpośrednio porównać procenty strat od dwóch dostawców?
Tylko wtedy, gdy warunki i metody badania są porównywalne. Temperatura, czas ekspozycji, przygotowanie próbki i medium testowe mogą zmienić wynik. Poproś o pełne krzywe TD/MD i szczegóły testu zamiast porównywać tylko jedną wartość maksymalnego skurczu.
Co należy sprawdzić, jeśli rękaw marszczy się przy podstawie butelki?
Sprawdź, czy folia nie jest niedopasowana do geometrii podłoża, czy wymiary tulei i jakość szwu są spójne oraz czy rozkład ciepła lub czas przebywania nie są nierównomierne. Sprawdź zachowanie TD i MD oraz sprawdź defekt przy więcej niż jednym ustawieniu tunelu przed zmianą kilku zmiennych jednocześnie.
Czy przy zamówieniach priorytetem powinien być procent strat czy cena za kilogram?
Żadnego z nich nie należy rozpatrywać osobno. Porównaj koszt użytecznych tulei, prędkość linii, odpady początkowe, wskaźnik defektów i spójność między partiami. Rolka w niższej cenie może okazać się droższa, jeśli wymaga wąskiego okna procesowego lub generuje więcej odrzutów. Potwierdź ekonomiczność za pomocą kontrolowanego badania.
Wnioski i przewodnik po działaniach B2B
Wybór między folią PETG o wysokiej a średniej kurczliwości to decyzja inżynieryjna, a nie droga na skróty zakupowe w oparciu o etykietę. Skurcz TD pomaga określić zgodność obwodową, natomiast skurcz MD wpływa na wysokość i pasowanie rękawa. Początek skurczu, nachylenie krzywej i zachowanie plateau należy analizować łącznie z geometrią butelki, wymaganiami dotyczącymi grafiki i warunkami panującymi w tunelu. Aby zapewnić powtarzalność produkcji, należy wykorzystać porównywalne dane testowe, przetestować folię na docelowej linii produkcyjnej i uzgodnić z dostawcą mierzalne kryteria akceptacji.
Przed złożeniem zamówienia na rolkę główną należy udostępnić rysunek kontenera, wymiary docelowej tulei, prędkość linii, profil tunelu i wymagania dotyczące zastosowania.Dostawca folii PETGlub inżyniera procesu. Poproś o aktualne krzywe skurczu TDS i TD/MD, a następnie umów się na próbną rolkę. Dzięki temu zespoły ds. zaopatrzenia, przetwórstwa i badań i rozwoju mają wspólną podstawę techniczną do doboru folii odpowiedniej do opakowania i procesu produkcyjnego.
kontakt
Tel.: 86 17706217416
Dodaj: Budynek L2A, nr 520, Lane 1588, Zhuguang Road, Hongqiao World Center, dystrykt Qingpu, Szanghaj, Chiny
obserwuj nas: